
Para mais informações, entre em contato com Donald S. Parker, Kennedy Space Center, donald.s.parker@nasa.gov
Baixe a versão em PDF
Processos inadequados de fundição e forjamento na fabricação da liga de alumínio 2219 podem causar defeitos microestruturais que resultam em uma resposta abaixo do ideal aos tratamentos superficiais anódicos e em maior suscetibilidade à corrosão. Este Boletim Técnico comunica os riscos da fundição inadequada e recomenda uma etapa de homogeneização seguida de deformação multidirecional após a fundição convencional por resfriamento direto, especialmente para peças fundidas maiores. 24/09/26 ID DO DOCUMENTO: 20260008373
Contexto
O alumínio 2219 é uma liga de alumínio-cobre endurecível por envelhecimento e supersaturada, desenvolvida pela Aluminum Company of America (Alcoa) em 1954 para uso em temperaturas de até 600 °F. Entre as numerosas aplicações aeroespaciais estão veículos de lançamento e veículos espaciais, incluindo tanques de combustível do ônibus espacial e módulos pressurizados tripulados da Estação Espacial Internacional. A liga apresenta excelentes propriedades criogênicas, soldabilidade, trabalhabilidade e propriedades mecânicas em temperaturas baixas e altas [1].
Descrição do problema/questão
A fundição de lingotes da liga de alumínio 2219 é um processo especializado usado na fabricação de estruturas de grande porte que posteriormente são forjadas ou laminadas até assumirem as formas finais do produto. Os defeitos internos do lingote no estado bruto de fundição podem incluir tamanhos de grão diferentes, macrosegregação dos elementos de liga e intermetálicos ricos em cobre residuais, agrupados e dispostos em bandas. Esses defeitos podem resultar em propriedades mecânicas e de corrosão insatisfatórias, incluindo baixa ductilidade, baixa resistência e distribuição não uniforme das propriedades do material na forma final do produto [2,11,12].
Esses defeitos podem ser parcialmente mitigados com processos posteriores à fundição, incluindo deformação mecânica, tratamento de solubilização, têmpera e envelhecimento. No entanto, se os lingotes já apresentarem descontinuidades irrecuperáveis, como segregação interdendrítica, intermetálicos grandes de cobre dispostos em bandas e agrupados e tamanhos de grão diferentes, nenhum processamento termomecânico posterior corrigirá as deficiências das propriedades, especialmente em lingotes de maiores dimensões.
Homogeneização como etapa essencial
A homogeneização após a fundição melhora significativamente as propriedades finais obtidas no processamento mecânico subsequente. Estudos mostram que as leis de difusão de Fick fazem com que os átomos de cobre altamente concentrados deixem as zonas de contorno interdendríticas, distribuindo-se uniformemente pelos grãos da matriz de alumínio; as fases residuais se dissolvem na matriz, e o grau de segregação de todos os elementos é reduzido drasticamente. Os parâmetros do processo de homogeneização precisam ser otimizados de acordo com a espessura da seção transversal do lingote, para garantir uma resposta térmica adequada e uniforme. Wang et al., que se concentraram na homogeneização, utilizaram com eficácia uma temperatura de 535 °C durante 10 horas [3].
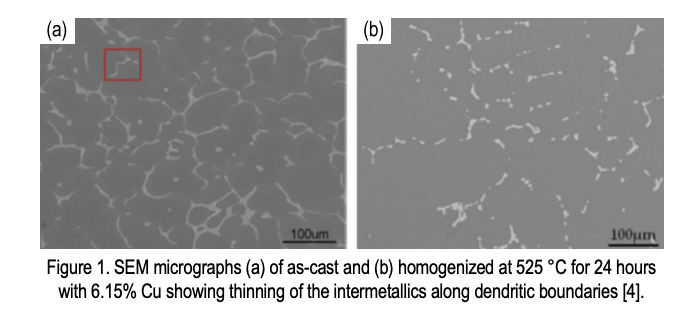
As variáveis de otimização da homogeneização incluem o ponto de fusão, a quantidade e a taxa de dissolução da fase eutética, o tamanho do lingote, o tamanho de grão e o teor de cobre. Diversos pesquisadores demonstraram que ferramentas como a difração de raios X (XRD) ou a calorimetria exploratória diferencial (DSC) são valiosas para definir e verificar a etapa de homogeneização [3,4,5,6,7,8,9]. A melhoria da microestrutura e das propriedades mecânicas do alumínio 2219 homogeneizado está bem documentada. Imagens obtidas por microscopia eletrônica de varredura (SEM) em um estudo que examinou o alumínio 2219 com diferentes teores de cobre mostram a alteração na morfologia dos contornos de grão após a homogeneização na Figura 1.
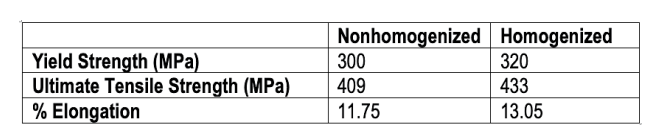
A tabela abaixo apresenta os resultados de Wang et al., que examinaram amostras de 2219 não homogeneizadas e homogeneizadas, posteriormente forjadas e tratadas no estado T6. O 2219 homogeneizado é claramente superior [3].
Deformação termomecânica A deformação mecânica, como o forjamento — especificamente, o forjamento por recalque — e a laminação, seguida de tratamento de solubilização e envelhecimento, demonstrou melhorar drasticamente a microestrutura do alumínio 2219, criando partículas menores de Al2Cu bem distribuídas e grãos significativamente menores, o que resulta em propriedades mecânicas melhores e menos anisotrópicas. Em um entre muitos estudos, propriedades mecânicas e microestruturais superiores foram desenvolvidas com forjamento multidirecional em temperatura mais alta, a 510 °C, seguido de laminação a quente a 240 °C.
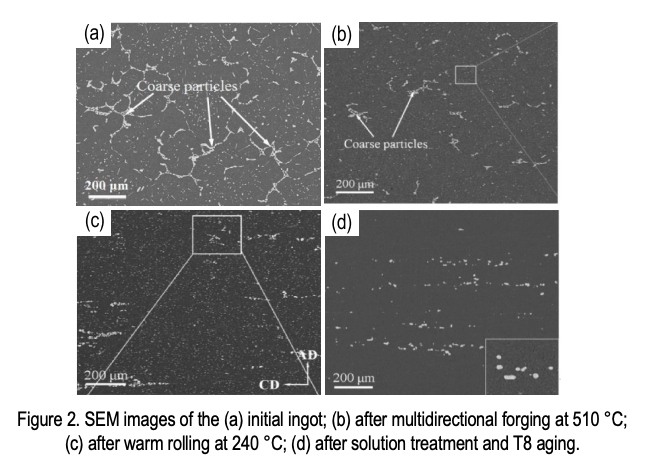
O forjamento por recalque e a laminação, seguidos de tratamento de solubilização e envelhecimento, levaram a uma redução significativa da fração de área de partículas grosseiras de Al2Cu (de 5,5% para 1,0%) devido à sua dissolução na matriz. O tamanho de grão foi reduzido (de 230 micrômetros para 58,6 micrômetros) pelo aumento da energia armazenada e da nucleação decorrentes da laminação em temperatura mais baixa. Por fim, houve um aumento de 118% na fase θ’ uniformemente distribuída. Essas alterações na microestrutura resultaram em melhor resistência, alongamento e propriedades de fratura[10].
Recomendação/Orientação
A homogeneização após a fundição convencional por resfriamento direto é indispensável para otimizar as propriedades finais do alumínio 2219 e deve ser explicitamente incluída nas especificações de aquisição. Além disso, recomenda-se verificar a eficácia da etapa de homogeneização, o que pode incluir micrografias antes e depois do processo, ou medições por DSC ou XRD. As micrografias iniciais são úteis para verificar a alta qualidade do lingote. A deformação multidirecional também é importante para auxiliar na fratura de partículas grosseiras, na distribuição das fases Al2Cu e intermetálicas, na recristalização e na nucleação de novos grãos, levando à melhoria das propriedades mecânicas.
Referências
1. NASA-CR-74545
2. NASA-CR-123777
3. Wang et al., Materials 2018, 11, 914.
4. Chen et al., Metals 2020, 10, 197.
5. Zhang et al., Journal of Materials Research and Technology 2023, 27, 7470.
6. Gupta et al., Canadian Metallurgical Quarterly, 2006, 45, No. 3.
7. Xu et al., Metals 2021, 11, 174.
8. Zhang et al., Advanced Engineering Materials, 2024, 26.
9. Lin et al., Materials 2023, 16, 433.
10. Zhang et al., Journal of Materials Research and Technology 2023, 22, 1136.
11. NASA-TM-20230018439 12. NASA-TM-20240000329